
مزایای استفاده از برش CNC واترجت چند هد در تولید انبوه
۱۴۰۵/۰۸/۰۳
فرایند برش سرد با آب و مواد ساینده به عنوان راهحلی فوقالعاده دقیق برای متریالهای حساس به حرارت شناخته میشود؛ اما یکی از چالشهای بنیادین این تکنولوژی در خطوط تیراژ بالا، سرعت پیشروی ذاتی و زمانبر بودن فرایند نفوذ آب در ورقهای ضخیم است. در سفارشهای صنعتی با تیراژ چند هزار قطعه، تکیه بر دستگاههای تکهد نه تنها زمان تحویل پروژه را به شدت افزایش میدهد، بلکه هزینه استهلاک پمپ را به ازای هر قطعه بالا میبرد. بررسی دقیق مزایای استفاده از برش CNC واترجت چند هد در تولید انبوه نشان میدهد که موازیسازی هدهای برش (Multi-Head Systems) پاسخی مهندسی برای چندبرابر کردن ظرفیت تولید بدون نیاز به افزایش فضای کارگاهی یا استخدام اپراتورهای بیشتر است. در کارگاههای مدرن نظیر بخش تخصصی خدمات برش واترجت CNC در مجموعه برش ایران، تجهیز دستگاههای دروازهای به سیستمهای چندهد، ضامن اجرای سفارشهای حجیم با بالاترین تلورانس ابعادی و اقتصادیترین هزینه تمامشده است.
در این مقاله تخصصی، ابتدا به بررسی چگونگی تقسیم توان پمپ و جبران زمان سیکل حرکتی میپردازیم تا ماهیت مزایای استفاده از برش CNC واترجت چند هد در تولید انبوه آشکار شود؛ سپس راهکارهای کنترل فاصله متغیر هدها و مباحث نستینگ (Nesting) هوشمند را بررسی خواهیم کرد. در ادامه، در قالب یک جدول مهندسی مقایسهای، شاخصهای عملکردی سیستمهای تککله در برابر سیستمهای چندکله را تحلیل نموده و محاسبات اقتصادی هزینه به ازای قطعه را فرمولبندی میکنیم تا به ارزیابی دقیقی از ظرفیت تولید دست یابید.
جهش نرخ خروجی و کاهش زمان تولید با واترجت چند هد
اصلیترین چالش در فرآیند برش سرد، سرعت حرکت خطی هد برش است. در حالی که لیزر میتواند ورقهای نازک را با سرعتهای خیرهکننده برش بزند، واترجت در ضخامتهای بالا (نظیر ورقهای استیل یا آلومینیوم ۳۰ تا ۱۰۰ میلیمتر) نیازمند سرعتهای پیشروی آرام برای حفظ گرید کیفی لبه (Q3 تا Q5) است:
۱. چندبرابر شدن تولید در یک کورس حرکتی (Parallel Throughput Multiplication)
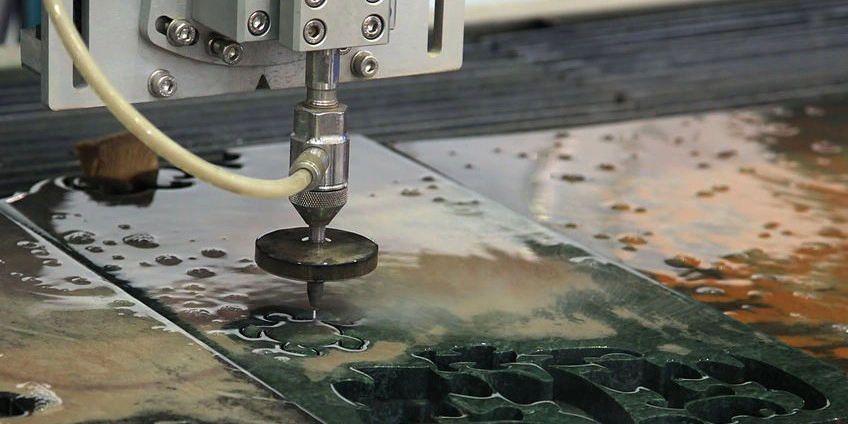
با استفاده از دستگاه واترجت CNC چند کله (برای مثال دستگاههای دوکله یا چهارکله)، دکل دستگاه یک مسیر حرکتی مشخص را طی میکند، اما همزمان ۲ یا ۴ قطعه کاملاً یکسان برش میخورند. این قابلیت، نرخ قطعه در ساعت (Parts Per Hour) را مستقیماً ۲ یا ۴ برابر افزایش میدهد و موجب شتاب چشمگیر در کاهش زمان تولید با واترجت چند هد در پروژههای حجیم میگردد.
۲. بهرهوری حداکثری از پمپهای توان بالا (High-Horsepower Pump Utilization)
پمپهای اینتنسیفایر مدرن با توان ۷۵، ۱۰۰ یا ۱۲۵ اسب بخار، دبی آب خروجی بسیار بالایی (بیش از ۶ تا ۸ لیتر بر دقیقه) تولید میکنند. اگر یک پمپ ۱۰۰ اسب بخار تنها به یک نازل با اریفیس کوچک متصل شود، بخش عمدهای از ظرفیت دبی تلف شده یا از مدار بایپس عبور میکند. سیستمهای چند هد با اتصال همزمان به ۲ یا ۳ نازل، راندمان این پمپهای سنگین را به ۱۰۰ درصد میرسانند؛ موضوعی که در مقاله بررسی کاتالوگ دستگاه های برش CNC واترجت به تشریح در بخش مشخصات پمپ بررسی شده است.
مکانیزم هماهنگی و فاصله متغیر هدهای برشکاری (Adjustable Spacing)
در سیستمهای پیشرفته چندهد، مشعلها صرفاً در فاصله ثابت نسبت به یکدیگر قفل نشدهاند، بلکه قابلیت تنظیم فاصله دارند:
کالسکههای مستقل موتورایز (Motorized Independent Carriages): هر هد روی محور عرضی (محور Y یا X) میتواند به وسیله سرووموتور اختصاصی یا به صورت دستی و با خطکش دیجیتال جابهجا شود.
انطباق با ابعاد شیت و چیدمان قطعات: بر اساس عرض ورق خام و ابعاد قطعه نهایی، فاصله بین هدها کالیبره میشود تا ورق با حداقل پرتی و با بالاترین ضریب همپوشانی بریده شود.
امکان قطع جریان انفرادی هدها: در صورتی که ابعاد قطعه یا هندسه ورق اجازه استفاده همزمان از همه هدها را ندهد، اپراتور میتواند شیر فشار قوی یک یا چند هد را موقتاً قطع کرده و دستگاه را در حالت تکهد یا دوهد به کار گیرد.
جدول مقایسه فنی و اقتصادی واترجت تکهد در برابر سیستم چند هد
جدول زیر تفاوت در راندمان تولید، مصرف انرژی و هزینه تمامشده قطعه را در یک پروژه سری ۵۰۰۰ عددی به تصویر میکشد:
| مؤلفه مهندسی و اقتصادی | سیستم واترجت CNC تکهد | سیستم واترجت دو هد موازی | سیستم واترجت چهار هد پیشرفته |
| خروجی قطعه در یک شیفت کاری | فرض پایه (۱۰۰ قطعه) | ۲۰۰ قطعه (افزایش ۱۰۰٪) | ۴۰۰ قطعه (افزایش ۳۰۰٪) |
| استهلاک سیستم ریل و واگن دکل | حداکثر به ازای تعداد قطعه | ۵۰ درصد کمتر به ازای قطعه | ۷۵ درصد کمتر به ازای قطعه |
| هزینه دستمزد اپراتور به ازای قطعه | ۱۰۰ درصد نرخ پایه | ۵۰ درصد نرخ پایه | ۲۵ درصد نرخ پایه |
| نیاز به فضای کف کارگاه | ۱ برابر | ۱ برابر (بدون اشغال فضای جدید) | ۱ تا ۱.۲ برابر |
| هماهنگی و یکنواختی ابعادی | وابسته به تکرارپذیری محورها | یکسان بودن کامل در هر جفت برش | یکسان بودن قطعی ۴ قطعه در هر سیکل |
کنترل یکپارچگی ابعادی و دقت برش قطعات سری با واترجت صنعتی
در صنایع خودروسازی، نفت و گاز و ماشینسازی، تلورانس هندسی و انطباق قطعات مونتاژی یک چالش جدی است:
حرکت مکانیکی واحد: در فرایند برش همزمان چند هد واترجت، تمام هدها بر روی یک بازو و شاسی مشترک نصب شدهاند. این یعنی خطاهای موقعیتیابی یا نوسانات گنتری به صورت کاملاً یکسان روی تمام قطعات تکرار میشود و در نتیجه، قطعات تولیدشده در یک پاس، تطابق ابعادی صددرصدی با یکدیگر دارند.
ثبات سیستم تغذیه ساینده (Abrasive Metering Balance): در دستگاههای مدرن، هر هد به یک سیستم دوزینگ ساینده مینیهوپر مستقل مجهز است. این چیدمان تضمین میکند که جریان دبی پودر گارنت (مثلاً ۳۵۰ گرم بر دقیقه) در تمام نازلها یکنواخت بوده و کیفیت لبه و زاویه مخروطیشدن (Taper) در تمامی قطعات یکسان بماند؛ این هماهنگی زمینهساز دقت برش قطعات سری با واترجت صنعتی در بالاترین سطوح کیفی است.
بر اساس استانداردهای بینالمللی ارائهشده در استانداردهای مهندسی سیستمهای برش واترجت چندگانه در وبسایت انجمن جهانی واترجت، توازن فشار پشت اوریفیسها در سیستمهای چندکله نباید نوسانی بیش از ۳ درصد داشته باشد تا تلورانسهای قطعات سری در محدوده استاندارد حفظ شود.
جهت دریافت خدمات مهندسی، مشاوره در تیراژهای سنگین و استعلام زمان و قیمت برشکاری قطعات، میتوانید از طریق صفحه استعلام قیمت و مشاوره در برش ایران با مهندسان ما در ارتباط باشید.
فرمول محاسبه کاهش هزینه تمامشده هر قطعه با سیستمهای چندهد
برای سنجش میزان صرفهجویی اقتصادی ناشی از پیادهسازی سیستمهای چندکله در تولید سری، از رابطه زیر استفاده میشود:
هزینه نهایی هر قطعه = (هزینه پودر ساینده مصرفی هر نازل) + (هزینه استهلاک اوریفیس و نازل هر هد) + [ (هزینه برق پمپ + دستمزد اپراتور + هزینه ثابت سالن در ساعت) تقسیم بر (نرخ خروجی قطعه در ساعت با احتساب تعداد هدها) ]
به صورت رابطه محاسباتی استاندارد:Part Production Cost = Garnet Cost/Part + Nozzle Wear/Part + [ (Hourly Fixed Costs + Labor + Power) / (Hourly Parts Rate × Active Heads Count) ]
در این متغیرها:
Hourly Fixed Costs: هزینههای اجاره، بالاسری و استهلاک عمومی دستگاه در ساعت.
Active Heads Count: تعداد هدهای همزمان فعال در فرایند برش (معمولاً ۲، ۳ یا ۴ هد).
Hourly Parts Rate: نرخ تولید پایه یک هد بر حسب قطعه در ساعت.
همانطور که از رابطه مشخص است، هزینههای نیروی انسانی، بالاسری سالن و استهلاک حرکتی دکل بر تعداد هدهای فعال تقسیم شده و هزینه سربار هر قطعه را به شدت کاهش میدهد.
نکات کلیدی در اپراتوری و تنظیم نرمافزاری دستگاههای واترجت چندکله
برای بهرهمندی حداکثری از مزایای استفاده از برش CNC واترجت چند هد در تولید انبوه، رعایت اصول اجرایی زیر الزامی است:
استفاده از ماژول چندکله در نرمافزار نستینگ (Multi-Head Nesting): نرمافزارهای کمکی (مانند IGEMS) باید قابلیت تفکیک شیت به مناطق برش موازی را داشته باشند تا مسیر حرکت را به صورت یکپارچه برای تمام هدها بهینهسازی کنند.
کالیبراسیون همزمان ارتفاع هدها: اگر سطح شیت ناهموار باشد، تمامی هدها باید مجهز به حسگر برخورد یا سنسور ارتفاع مستقل باشند تا از آسیب به لولههای فوکوسینگ جلوگیری شود.
بازرسی دورهای اوریفیسها: از آنجا که سایش اوریفیس یکی از هدها میتواند باعث تغییر سرعت برش یا تغییر زبری لبه در یک ردیف شود، باید تعویض اوریفیسها در سیستمهای چندهد به صورت همزمان و همگام صورت گیرد.
نتیجهگیری
تولید انبوه در بازارهای رقابتی امروز، نیازمند متدهایی است که سرعت بالا و هزینه کم را بدون قربانی کردن کیفیت فراهم کنند. همانطور که در این تحلیل تخصصی اثبات شد، مزایای استفاده از برش CNC واترجت چند هد در تولید انبوه با تبدیل یک فرآیند برشی آرام به خط تولیدی سریع، راندمان خروجی را تا چند برابر ارتقا میدهد. بهرهگیری از دستگاه واترجت CNC چند کله همراه با تقسیم بهینه فشار پمپ، ضمن تثبیت دقت هندسی قطعات سری و حذف پلیسههای ماشینکاری، هزینههای سربار ساخت را به حداقل رسانده و مزیت رقابتی فوقالعادهای برای تولیدکنندگان قطعات صنعتی فراهم میآورد.