
نحوه بررسی کاتالوگ دستگاههای برش CNC واترجت
۱۴۰۵/۰۷/۱۵
تکنولوژی برش با جت آب ساینده (Abrasive Waterjet) به عنوان برترین شیوه برشکاری سرد بدون ایجاد منطقه متأثر از حرارت (HAZ)، انتخابی بیرقیب برای قطعهسازی حساس، صنایع هوافضا و متریالهای نسوز به شمار میرود. با این وجود، هنگام انتخاب و سرمایهگذاری روی این تجهیزات، مطالعه غیراصولی بروشورهای بازاریابی میتواند به ارزیابی اشتباه از توان تولید، استهلاک قطعات و هزینه نهایی هر ساعت کارکرد دستگاه منجر شود. تسلط بر شیوه اصولی بررسی کاتالوگ دستگاه های برش CNC واترجت به مدیران کارگاهها و مهندسان تولید امکان میدهد دادههای کلیدی شامل فشار کاری واقعی پمپ (Operating Pressure)، دبی خروجی آب، راندمان مصرف ساینده گارنت (Garnet)، ساختار شاسی مکانیکی و تلورانسهای حرکتی محورها را پیش از خرید بهدقت تفکیک کنند. در مراکز تخصصی برشکاری سنگین نظیر بخش خدمات برش واترجت CNC در مجموعه برش ایران، شناخت موشکافانه دیتاشیتها اساس تدوین برنامههای برش دقیق و کنترل هزینههای نگهداری قطعات پرفشار است.
در این راهنمای جامع، ابتدا پارامترهای هیدرولیکی پمپهای فشار قوی را بازخوانی میکنیم تا تفاوتهای ارقام درجشده در کاتالوگ دستگاه واترجت CNC آشکار گردد؛ سپس ساختار حرکتی هد، شامل هد ۳ محوره تخت و هدهای ۵ محوره جبرانساز شیب (Taper Compensation) را تحلیل خواهیم کرد. در ادامه، در قالب یک جدول مهندسی مقایسهای، تفاوتهای اساسی میان پمپهای اینتنسیفایر و دایرکت درایو را فرمولبندی کرده و فاکتورهای مصرف ساینده را تشریح میکنیم تا به درکی عمیق و کاربردی از مشخصات فنی پمپ اینتنسیفایر واترجت و توان واقعی سیستم دست یابید.
تحلیل مشخصات پمپ فشار بالا در کاتالوگ دستگاه واترجت CNC
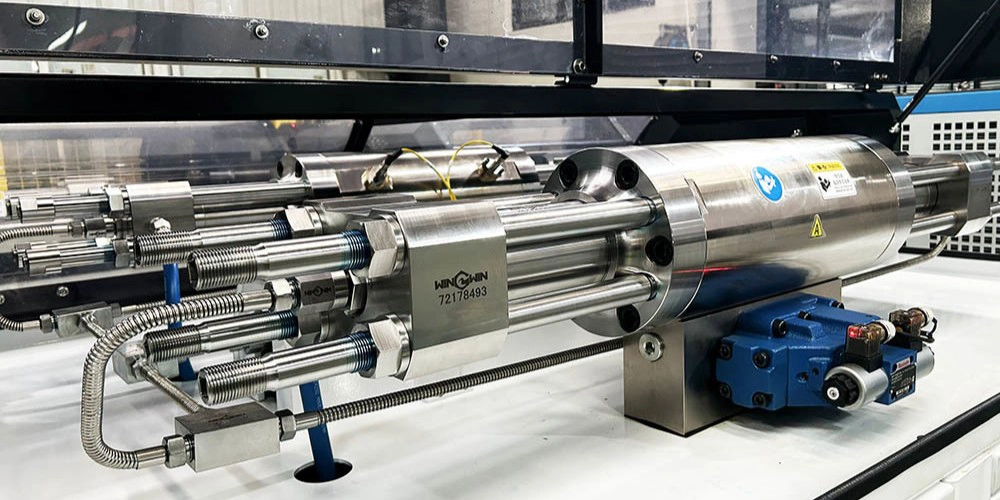
قلب تپنده هر ماشین برش واترجت، پمپ فشار قوی آن است. در حین بررسی کاتالوگ دستگاه های برش CNC واترجت، مواجهه با اعدادی نظیر ۶۰,۰۰۰ یا ۹۴,۰۰۰ پوند بر اینچ مربع (PSI) نیازمند تمایز میان دو مفهوم بنیادی است:
۱. فشار اسمی در برابر فشار کاری مداوم (Max vs. Continuous Operating Pressure)
بسیاری از کاتالوگها عدد حداکثر فشار لحظهای تست (Design Pressure) را به شکل تبلیغاتی برجسته میسازند (برای نمونه ۴۱۰۰ بار معادل ۶۰,۰۰۰ PSI)؛ در حالی که فشار کاری دائم سیستم معمولاً حدود ۳۶۰۰ تا ۳۸۰۰ بار (۵۲,۰۰۰ تا ۵۵,۰۰۰ PSI) است. کار مداوم در فشار ماکزیمم طول عمر سیلهای فشار قوی (High-Pressure Seals) و اریفیسها (Orifices) را تا ۶۰ درصد کاهش میدهد.
۲. توان نامی موتور برقی و دبی جریان آب (Horsepower & Water Flow Rate)
توان پمپ بر حسب اسب بخار (HP یا kW) همراه با نرخ جریان آب بر حسب لیتر بر دقیقه (L/min) تعریف میشود. پمپ ۵۰ اسب بخار با دبی حدود ۳.۸ لیتر بر دقیقه، امکان تغذیه همزمان یک نازل با قطر اوریفیس بزرگ یا دو نازل کوچک را فراهم میسازد. برای بررسی اقتصادی این روش در مقایسه با لیزر، پیشنهاد میشود مقاله مقایسه برش واترجت و برش لیزر فایبر در ضخامت های بالا را بررسی کنید.
جدول مقایسه مهندسی پمپهای اینتنسیفایر و دایرکت درایو در کاتالوگ واترجت
در هنگام بررسی کاتالوگ دستگاه های برش CNC واترجت، انتخاب نوع معماری پمپ نقشی سرنوشتساز در بازده انرژی و هزینههای تعمیراتی دارد:
| پارامتر فنی و عملکردی | پمپ اینتنسیفایر هیدرولیکی (Intensifier Pump) | پمپ دایرکت درایو میللنگی (Direct Drive Pump) |
| مکانیزم تولید فشار | جک هیدرولیکی رفت و برگشتی با نسبت سطح پیستونها | میللنگ مکانیکی و پیستونهای سرامیکی مستقیم |
| حداکثر فشار قابل دستیابی | فوقالعاده بالا (۴۰۰۰ تا ۶۵۰۰ بار / ۶۰K تا ۹۴K PSI) | متوسط تا بالا (حداکثر ۳۸۰۰ تا ۴۱۰۰ بار / ۵۵K تا ۶۰K PSI) |
| راندمان تبدیل انرژی الکتریکی | حدود ۶۵ تا ۷۰ درصد (اتلاف حرارتی در هیدرولیک) | بسیار بالا (۸۵ تا ۹۰ درصد بازدهی مکانیکی) |
| هزینه قطعات مصرفی و سیلها | کمتر در هر ساعت کارکرد، تعویض آسانتر در کارگاه | بالاتر در فشار کاری نزدیک به پیک، نیاز به تعویض مکرر پکینگ |
| حساسیت به مسدود شدن نازل | بدون تغییر دور موتور با توقف حرکت پیستون متوقف میشود | نیازمند تخلیه فشار از طریق شیر اطمینان بایپس مدار |
سیستم حرکتی، استراکچر شاسی و دقت برش واترجت پنج محوره
بخش مکانیک و میز برش در کاتالوگ دستگاه واترجت CNC نشاندهنده پایداری دینامیکی دستگاه در مجاورت بارهای سنگین است:
۱. معماری شاسی دکل (Gantry Type vs. Cantilever)
سازه دروازهای (Gantry): هر دو سمت شاسی روی ریلهای صلب پشتیبانی میشود؛ این ساختار برای ابعاد کارگیر بزرگ (بیش از ۲ در ۳ متر) و ورقهای فوق سنگین فولادی الزامی است.
سازه یکطرفه (Cantilever): دسترسی به میز از سه جهت آسانتر است، اما در شتابهای حرکتی بالا لرزش بیشتری در انتهای بازو نشان میدهد.
۲. تکنولوژی هد برش و جبران مخروطیشدن (Taper Compensation)
از آنجا که انرژی جت آب حین نفوذ در عمق متریال کاهش مییابد، لبههای برش تمایل طبیعی به زاویهدار شدن (شیب ۱ تا ۳ درجه) دارند. در دستگاههای مدرن، وجود هد برش ۵ محوره با زاویه شیب حرکتی تا ۶۰ درجه قید میشود. این سیستم هوشمند، مشعل را خلاف جهت شیب متمایل میکند تا دیواره قطعه کاملاً قائم (زاویه ۹۰ درجه مطلق) باقی بماند؛ این مشخصه تضمینکننده دقت برش واترجت پنج محوره در کلاسهای کیفی استاندارد است.
بر اساس استانداردهای بینالمللی ارائهشده در استاندارد تلورانسهای فرآیند برش واترجت در انجمن جهانی Waterjet Technology Association، کیفیت لبه برش (Edge Quality) به پنج گرید از Q1 (سریعترین برش با شیب و زبری بالا) تا Q5 (دقیقترین برش بدون شیب و با حداقل سرعت) تقسیمبندی میگردد که هر کاتالوگ باید جداول سرعت خود را بر مبنای این کلاسها اعلام کند.
جهت دریافت خدمات مهندسی، مشاوره فنی در اجرای انواع سفارشات برشکاری سنگین فولادی، آلومینیوم و کامپوزیت، میتوانید از طریق صفحه استعلام قیمت و مشاوره در برش ایران با مهندسان ما در ارتباط باشید.
استخراج دادههای جدول مصرف آب و ساینده در کاتالوگ واترجت
بزرگترین بخش هزینههای جاری یک کارگاه واترجت، هزینه مصرف پودر ساینده گارنت (Mesh ۸۰ یا Mesh ۱۲۰) است. کاتالوگهای معتبر جداول اختصاصی نرخ خوراک ساینده (Abrasive Feed Rate) را ارائه میدهند:
قطر اریفیس الماسه / یاقوت (Orifice Diameter): معمولاً در ابعاد ۰.۲۵ تا ۰.۳۵ میلیمتر انتخاب میشود.
قطر نازل فوکوس (Focusing Tube / Nozzle): متناسب با نسبت تقریبی ۱ به ۳ نسبت به اریفیس (مثلاً ۰.۷۶ تا ۱.۰۲ میلیمتر).
میزان مصرف گارنت بر حسب گرم در دقیقه: در شرایط بهینه بین ۲۵۰ تا ۴۵۰ گرم بر دقیقه متغیر است. مصرف بالاتر بدون افزایش فشار پمپ، صرفاً باعث سایش بیدلیل نازل و گلآلود شدن مخزن میشود.
فرمول محاسبه هزینه عملیاتی مستقیم هر ساعت برشکاری واترجت
برای استخراج هزینه واقعی بر پایه اطلاعات خام کاتالوگ، فرمول اقتصادی زیر در مدیریت خطوط تولید پیادهسازی میشود:
هزینه مستقیم هر ساعت کارکرد = (مصرف ساینده در ساعت × قیمت هر کیلوگرم گارنت) + (مصرف برق پمپ بر حسب کیلووات ساعت × نرخ برق) + هزینه استهلاک اوریفیس و سیلها در هر ساعت + (حجم مصرف آب در ساعت × بهای آب ورودی)
به صورت رابطه محاسباتی استاندارد: Hourly Operating Cost = (Abrasive Rate (kg/h) × Garnet Price) + (Pump Power (kW) × Electricity Rate) + Wear Parts Cost/Hour + (Water Flow (m³/h) × Water Price)
در این رابطه:
Abrasive Rate: وزن گارنت مصرفی در ۶۰ دقیقه (معمولاً ۱۵ تا ۲۵ کیلوگرم در ساعت).
Pump Power: توان واقعی الکتروموتور پمپ (مثلاً ۳۷ کیلووات برای پمپ ۵۰ اسب).
Wear Parts Cost/Hour: استهلاک دورهای لوله فوکوسینگ، اوریفیس و پیستونهای فشار بالا.
چکلیست طلایی پیش از ثبت سفارش ماشینآلات واترجت CNC
در جمعبندی مراحل بررسی کاتالوگ دستگاه های برش CNC واترجت، پاسخ به این پرسشها را در بروشور جستجو کنید:
آیا میز مجهز به سیستم تنظیم سطح آب (Water Level Control) جهت برش زیر آب و مهار صدا و پاشش است؟
آیا سیستم مکش لجن و تخلیه خودکار ساینده (Abrasive Removal System) در آپشنهای استاندارد قید شده است؟
دقت موقعیتیابی خطی (Positioning Accuracy) و تکرارپذیری (Repeatability) سیستم حرکتی در استاندارد ISO ۲۳۰-۲ چقدر است؟ (مقادیر استاندارد معمولاً کمتر از ۰.۰۵ میلیمتر هستند).
جنس ریلها و سیستمهای حرکتی بالاسکرو یا دنده شانه در برابر غبار گارنت و آب با چه رده حفاظتی (کاورهای آکاردئونی بلوز و آببندی لابیرنت) پوشانده شدهاند؟
نتیجهگیری
سرمایهگذاری روی تجهیزات واترجت صنعتی، تصمیمی حساس است که سودآوری آن مستقیماً به ارزیابی دقیق مستندات مهندسی دستگاه وابسته است. همانطور که در این تحلیل تخصصی تشریح شد، فرآیند بررسی کاتالوگ دستگاه های برش CNC واترجت فراتر از مرور چند عدد و رقم ساده بوده و مستلزم واکاوی فشار مداوم پمپ، تطبیق توان هیدرولیک با نرخ مصرف ساینده و درک هندسه حرکتی هد در مهار مخروطیشدن خط برش است. استخراج واقعبینانه دادهها از کاتالوگ دستگاه واترجت CNC، ضامن کاهش استهلاک، بهینهسازی مصرف گارنت و دستیابی به بالاترین کلاس کیفی لبههای قطعهکار در صنایع تولیدی خواهد بود.