
آشنایی با قابلیتهای برش CNC واترجت روی شیشه
۱۴۰۵/۰۷/۱۴
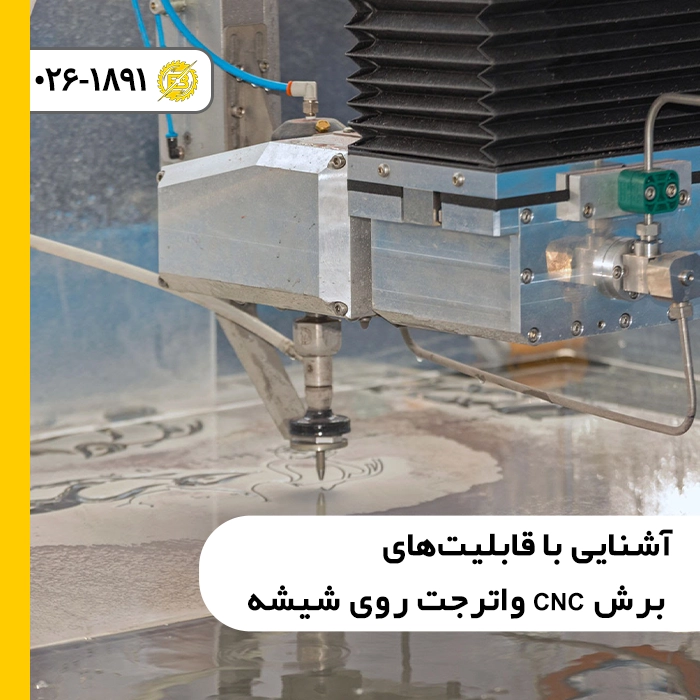
شیشه به عنوان یکی از ظریفترین، شفافترین و پرکاربردترین متریالها در معماری مدرن، صنایع خودروسازی، تجهیزات اپتیک و دکوراسیون داخلی شناخته میشود؛ با این وجود، شکنندگی ذاتی و حساسیت شدید آن به تنشهای کششی و حرارتی، ماشینکاری آن را به یکی از پرریسکترین فرآیندهای صنعتی تبدیل کرده است. در این میان، شناخت قابلیت های برش CNC واترجت روی شیشه به مهندسان و طراحان اجازه میدهد تا پیچیدهترین منحنیها، شیارهای داخلی و سوراخکاریها را روی انواع جامهای شیشهای بدون کوچکترین خطر ترکخوردگی یا لبپریدگی اجرا کنند. برخلاف روشهای سنتی الماسه یا فرآیندهای پرتو لیزری که شوک حرارتی مخربی به ساختار سیلیکاتی وارد میآورند، فرآیند جت آب سرد با اعمال فرسایش مافوق صوت، لبههایی کاملاً گونیایی و صیقلی ایجاد مینماید. در خطوط تولید و کارگاههای مجهز نظیر مجموعه خدمات برش واترجت CNC برش ایران، اتکا به این متد سرد تضمینکننده اجرای تلورانسهای میکرونی بر روی شکنندهترین جامهای کریستال و لمینت است.
در این مقاله راهنما، ابتدا رفتار متالورژیکی و فیزیکی شیشه در مواجهه با بار هیدرولیکی مافوق صوت را کالبدشکافی میکنیم تا دلایل برتری بنیادین برش CNC واترجت روی شیشه بر متدهای مکانیکی و حرارتی مشخص شود؛ سپس طیف متنوع متریالهای قابل پردازش شامل شیشههای فلوت خام، شیشههای چندلایه لمینت، شیشههای ضدگلوله و شیشههای سیمی را مورد ارزیابی قرار خواهیم داد. در ادامه، در قالب یک جدول مشخصات فنی و مقایسهای، مزایای این سیستم را تفکیک نموده و تکنیکهای حیاتی سوراخکاری کمفشار را تشریح میکنیم تا در نهایت به یک دیدگاه جامع درباره قابلیت های برش CNC واترجت روی شیشه و ارزش افزوده آن در صنایع ساختمانی و صنعتی دست یابید.
چرا واترجت تنها گزینه ایدهآل برای برش انواع شیشه است؟
شیشه فاقد ساختار بلوری فلزات است و کوچکترین تمرکز تنش موضعی در آن به سرعت به یک شکست فاجعهبار (Catastrophic Fracture) منتهی میشود. برتریهای بنیادین برش شیشه با واترجت صنعتی متکی بر سه مزیت ساختاری زیر است:
فرآیند برش کاملاً سرد و حذف تنش حرارتی (Zero Thermal Stress): در این متد هیچگونه گرمایی تولید نمیشود؛ بنابراین برخلاف لیزر، شیشه دچار سوختگی لبه، تغییر رنگ و ریزترکهای ناشی از شوک دمایی نمیگردد.
عدم اعمال بار متمرکز تیغههای مکانیکی: در متد برش با دیسک الماسه، ارتعاشات مکانیکی باعث ایجاد پریدگیهای میکرونی در لبه (Edge Chipping) میشود که مقاومت شیشه را تا ۵۰ درصد کاهش میدهد؛ در حالی که جت آب با فرسایش فرکانسبالا، لبههایی یکدست پدید میآورد.
آزادی کامل در اجرای خطوط هندسی دلخواه: برش CNC واترجت روی شیشه هیچ محدودیتی در برش زوایای تیز، الگوهای اسلیمی، کادربندیهای داخلی برای پریزها و برشهای گرد ایجاد نمیکند. برای بررسی رفتار مشابه در سنگهای ساختمانی، مطالعه مقاله کاربرد برش CNC واترجت در صنایع سنگ و سرامیک توصیه میشود.
تنوع متریالهای قابل پردازش با برش CNC واترجت روی شیشه
گستره قابلیت های برش CNC واترجت روی شیشه امکان کار با انواع مختلفی از متریالهای شفاف را مهیا ساخته است:
۱. برش شیشه لمینت و ضد گلوله با واترجت
شیشههای ضدگلوله و ضدسرقت از چندین لایه شیشه ضخیم تشکیل شدهاند که با لایههای پلیمری پلیوینیل بوتیرال (PVB) به یکدیگر متصل شدهاند. هیچ متد صنعتی دیگری قادر به برش همزمان شیشه و لایه پلیمری میانی نیست؛ برش شیشه لمینت و ضد گلوله با واترجت این مقاطع ضخیم (گاهی تا بیش از ۱۰۰ میلیمتر) را بدون جدا شدن لایهها (Delamination) و بدون ذوب شدن پلیمر برش میدهد.
۲. برش شیشههای دکوراتیو، آینهها و معرق کریستال
در معماری داخلی، ساخت آینههای دکوراتیو قدی، تابلوهای شیشهای و معرقهای لوکس نیازمند خطوط انطباق بسیار بسته است. ظرافت باریکه آب به طراحان امکان میدهد قطعات شیشههای رنگی گوناگون را با خطای کمتر از ۰.۱ میلیمتر تولید کنند تا بدون هیچ درزی در کنار هم چفت شوند.
۳. سوراخ کاری شیشه با واترجت بدون شکستگی جهت یراقآلات
برای نصب دربهای شیشهای ریلی، هندریلها، پارتیشنهای اداری و اسپایدرهای ساختمانی، سوراخکاری دقیق جای پیچها و لولاها الزامی است. این فرآیند پیش از ورود شیشه به کوره سکوریت، توسط واترجت با تلورانس قطعی انجام میپذیرد. (نکته بسیار مهم: شیشه پس از فرآیند سکوریت شدن به هیچ وجه قابل برش نیست و تمامی مراحل برش و سوراخکاری باید روی شیشه خام صورت گیرد).
جدول مقایسه برش CNC واترجت روی شیشه با متدهای سنتی و لیزر
جدول زیر تفاوتهای اجرایی و کیفی این روشها را در کار با متریال شیشه به تصویر میکشد:
| مشخصه فنی و فرآیندی | برش CNC واترجت با ساینده | برش سنتی با تیغه الماسه | برش لیزر صنعتی |
| میزان لبپریدگی لبه شیشه | تقریباً صفر (کاملاً یکنواخت) | بسیار بالا (نیازمند لولزنی مجدد) | ایجاد ترکهای مویی میکرونی |
| امکان برش شیشه لمینت چندلایه | بله (بدون جدا شدن لایه PVB) | غیرممکن در یک مرحله | نامناسب (سوختن لایه پلاستیک) |
| امکان برش فرمهای منحنی و گرد | نامحدود بر اساس نقشه CAD | بسیار سخت و محدود به خطوط باز | محدود به ضخامتهای بسیار نازک |
| ضخامت قابل برش در شیشه | از ۲ تا بیش از ۱۵۰ میلیمتر | محدود به ضخامتهای کمتر از ۲۰ میلیمتر | عمدتاً زیر ۳ تا ۵ میلیمتر |
| ریسک شکستن قطعه در حین کار | کمتر از ۲ درصد با کنترل فشار | بسیار بالا به دلیل تنش دستی | بالا به دلیل شوک حرارتی |
تکنیکهای حیاتی برای سوراخ کاری شیشه با واترجت بدون شکستگی
حساسترین مرحله در بهرهگیری از قابلیت های برش CNC واترجت روی شیشه، لحظه آغاز نفوذ آب یا سوراخکاری اولیه (Piercing) است. ضربه اولیه آب با فشار ۴۰۰۰ بار میتواند شیشه را در صدم ثانیه متلاشی کند. بر اساس راهنماهای مهندسی تدوینشده در استاندارد فرآوری و برش شیشههای صنعتی در وبسایت The Fabricator، رعایت اصول فنی زیر برای مهار این چالش الزامی است:
تکنیک سوراخکاری با فشار بسیار پایین (Vacuum Assist / Low-Pressure Pierce): پمپ دستگاه در لحظه شروع، فشار آب را به صورت کنترلشده به زیر ۷۰۰ تا ۱۰۰۰ بار کاهش میدهد.
استفاده از سیستم مکش ساینده کمکی: پودر گارنت باید دقیقاً پیش از خروج آب به درون لوله اختلاط تزریق شود تا آب خالص با سطح شیشه برخورد نکند.
استفاده از گارنت با دانهبندی ظریف مش ۱۲۰: برخلاف فلزات که با مش ۸۰ بریده میشوند، در برش CNC واترجت روی شیشه از گارنتهای مش ۱۲۰ یا حتی مش ۲۲۰ استفاده میشود تا لبهها صیقلیتر و بدون لبپریدگی شکل بگیرند.
جهت بررسی نقشهها، دریافت مشاوره تخصصی در زمینه برش انواع شیشههای ضخیم و معماری، میتوانید از طریق صفحه استعلام سفارشات و تماس با برش ایران با مهندسان ما در ارتباط باشید.
نگهداری شیشه روی میز کارگیر و پیشگیری از خراشیدگی
شیشه متریالی با حساسیت سطحی بالاست و تماس آن با لاملهای فولادی مستهلک درون تانک آب میتواند سبب خط افتادن روی شیت شود. در خطوط پیشرفته برش شیشه با واترجت صنعتی، تمهیدات زیر اجرا میگردد:
استفاده از زیرلایههای پلیمری یا فوم فشرده (Brick Cutting Pads): قرار دادن صفحات پلاستیکی مشبک روی تیغهها مانع از تماس مستقیم شیشه با آهن و بازگشت موج آب به زیر قطعه میشود.
برشکاری زیر آب (Submerged Cutting): پر کردن تانک به نحوی که شیشه چند سانتیمتر زیر آب قرار گیرد، علاوه بر کاهش کامل صدای گوشخراش، از پاشش ذرات ساینده روی سطح صیقلی شیشه جلوگیری مینماید.
نتیجهگیری
تحول معماری مدرن و توسعه سازههای شفاف ساختمانی، نیازمند ابزارهایی است که ظرافت متریال شیشه را با دقت ماشینکاری صنعتی پیوند دهند. همانطور که در این بررسی جامع تشریح شد، قابلیت های برش CNC واترجت روی شیشه با تکیه بر ماهیت برش سرد، مهار کامل ریزترکها، امکان سوراخکاری اولیه ایمن با تکنیک کمفشار و قابلیت بیرقیب در برش شیشه لمینت و ضد گلوله با واترجت، این فناوری را به تنها انتخاب مطمئن در فرآوری شیشههای صنعتی تبدیل کرده است. استفاده از این تکنولوژی پیشرفته در خطوط تولید، ضایعات شیشههای گرانقیمت را به حداقل رسانده و بالاترین استانداردهای ایمنی و زیبایی بصری را برای پروژههای مهندسی به ارمغان میآورد.